

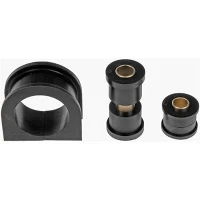
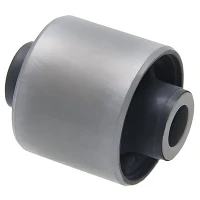
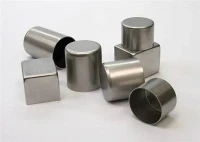
Elementy tulei stalowych
Niestandardowe elementy tulei stalowych do układów zawieszenia samochodowego
Precyzyjne tuleje wewnętrzne, puszki zewnętrzne i tłoczone obudowy metalowe do tulei zawieszenia gumowo-metalowego i poliuretanowego. Obrobione maszynowo i formowane na zimno, aby dopasować tolerancje zespołu podwozia Tier 1. Produkcja odbywa się ściśle według plików CAD klienta, rysunków technicznych i specyfikacji materiałowych.


Asortyment produktów i warianty konstrukcyjne
Wewnętrzne metalowe rękawy
Solidny pręt lub gruba rura stalowa obrobiona maszynowo do centralnych śrub obrotowych. Funkcje obejmują fazowanie krawędzi, wewnętrzne radełkowanie, proste osiowe ząbki i obwodowe rowki blokujące zaprojektowane tak, aby zapobiegać przemieszczeniom obrotowym podczas wulkanizacji gumy.
Zewnętrzne metalowe skorupy
Rury stalowe cienkościenne ciągnione na zimno lub głęboko tłoczone, które zatrzymują elementy elastomerowe. Średnice są utrzymywane w sztywnych granicach, aby zapewnić przewidywalne utrzymanie pasowania wtłaczanego w otworach wahaczy i ramy pomocniczej bez wyboczenia ścian.
Tuleje stalowe z kołnierzem
Jednoczęściowe, formowane na zimno lub toczone części stalowe, posiadające zintegrowane kołnierze końcowe. Ta monolityczna konstrukcja eliminuje luźne podkładki oporowe i pochłania boczne obciążenia wzdłużne podczas ekstremalnych przegubów zawieszenia.
Nacięte i dzielone pierścienie zewnętrzne
Formowane skorupy stalowe z wzdłużnymi liniami podziału, zaprojektowane pod kątem niestandardowego promieniowego obciążenia wstępnego i sił wstawiania w niehydraulicznych mocowaniach podwozia.
Możliwości techniczne i standardy produkcyjne
Specyfikacje materiałów
Rury ze stali węglowej:1010, 1020, 1035, 1045, ST37.4, ST52.3, E235, E355
Precyzyjne pręty stalowe:11SMn30, 1215, 12L14, 4140
Blacha stalowa do głębokiego tłoczenia:S235JR, S355J2, DD11, DD13
Podstawowe metody przetwarzania
- Szybkie cięcie rur bez szwu i DOM
- Precyzyjne ciągnienie na zimno i wielostanowiskowe przeciąganie na zimno
- Wielowrzecionowe toczenie CNC i rowkowanie czołowe
- Szlifowanie bezkłowe i przeciąganie wewnętrzne
- Zautomatyzowane gratowanie mechaniczne i chemiczne


Obróbka termiczna i powierzchniowa
- Odprężanie, nawęglanie, hartowanie indukcyjne
- Cynkowanie trójwartościowe (przezroczysty / żółty)
- Powłoka cynkowo-niklowa (wytrzymuje od 800 do 1500 godzin testów w neutralnej mgle solnej przed pojawieniem się czerwonej rdzy)
- Fosforanowanie manganu i cynku (zoptymalizowana mikrochropowatość dla środków wiążących gumę)
- Osadzanie elektroforetyczne (e-powłoka)
Limity produkcyjne i tolerancje
Tolerancja średnicy zewnętrznej:Do 0,012 mm poprzez szlifowanie bezkłowe
Tolerancja średnicy wewnętrznej:Do 0,015 mm
Koncentryczność / TIR:W granicach 0,03 mm w seriach wsadowych
Wykończenie powierzchni:Ra 0,4 mikrona do Ra 1,6 mikrona w strefach współpracujących
Zakres grubości ścianki:0,8 mm do 8,0 mm
Zakres długości części:15 mm do 180 mm
Zastosowanie zawieszenia i parametry interfejsu
Rola strukturalna w zespołach podwozia
Elementy tulei stalowych pełnią rolę sztywnego szkieletu w elastomerowych przegubach zawieszenia. Tuleje wewnętrzne absorbują obciążenie zacisku wywierane przez śruby obrotowe zawieszenia, zapobiegając osiowemu zapadnięciu się tulei. Zewnętrzne panewki dostarczają skalibrowane ciśnienie promieniowe do wahaczy zawieszenia, zabezpieczając położenie tulei podczas pokonywania zakrętów, przyspieszania i hamowania.
Krytyczne elementy sterujące interfejsu
- Fazy wprowadzające: Obrobione maszynowo kąty przystawienia od 15 do 30 stopni z maksymalną wysokością zadziorów poniżej 0,02 mm, aby zapobiec zarysowaniu pasujących otworów w obudowie aluminiowej lub stalowej.
- Chropowatość powierzchni do wulkanizacji: Kontrolowane profile powierzchni Ra 1,6 do Ra 3,2 mikrona na częściach poddanych fosforanowaniu w celu maksymalizacji przyczepności chemicznej ze związkami kauczuku naturalnego, EPDM lub poliuretanu.
- Jednorodność ścianki: Sztywna kontrola koncentryczności zapobiega nierównej grubości gumy podczas formowania transferowego, usuwając zlokalizowane koncentracje naprężeń, które powodują przedwczesne rozdarcie.
Inżynierska lista kontrolna danych wejściowych dla zapytań
- Rysunki techniczne 2D z objaśnieniami GD&T i krytycznymi wymiarami interfejsu
- Pliki CAD 3D w formacie STEP lub IGES
- Oznaczenie materiału i równoważne standardowe atesty konwersji
- Wymagane standardy ochrony przed korozją i czas trwania testu w neutralnej mgle solnej
- Szacunkowe roczne zapotrzebowanie na wielkość i partię

Weryfikacja jakości i identyfikowalność
Kontrola procesu i czystość
Automatyczne cięcie rur w linii, wyposażone w jednoczesne gratowanie końcowe
Wieloetapowe czyszczenie ultradźwiękowe i odtłuszczanie w celu usunięcia olejów rysunkowych, zapewniających wolne od zanieczyszczeń powierzchnie do klejenia
Optyczne systemy kontroli wizyjnej do automatycznej weryfikacji wymiarów
Konfiguracja testowania i inspekcji
Współrzędnościowe maszyny pomiarowe (CMM) i cyfrowe mierniki powietrza do wewnętrznego profilowania otworów
Przyrządy do fluorescencji rentgenowskiej (XRF) do sprawdzania grubości powłoki
Profilometry powierzchni do weryfikacji mikrowykończeń
Własne komory testowe mgły solnej do ciągłego monitorowania korozji
Urządzenia spektrograficzne do analizy cieplnej surowców
Pakiet dokumentacji jakości
PL 10204 3.1 Certyfikaty badań materiałów zawierające szczegółowy skład chemiczny i właściwości mechaniczne
Raport z kontroli wymiarowej do wstępnej walidacji próbki
Raport z weryfikacji testu mgły solnej
Pełna identyfikowalność partii od numeru stopionego surowca do gotowej wysyłki
Systemy Jakości
Certyfikowany zgodnie z normą motoryzacyjną IATF 16949
Certyfikowany zgodnie z normą ISO 9001


Proces zapytania ofertowego
Zgłoszenie techniczne
Przesyłaj rysunki 2D w formacie PDF, pliki 3D, standardy materiałowe i objętości docelowe.
01
Ocena inżynierska
Analiza wykonalności, wybór ścieżki produkcyjnej i przegląd tolerancji.
02
Propozycja komercyjna
Szczegółowa cena jednostkowa, koszty oprzyrządowania i harmonogram dostawy.
03
PPAP i pobieranie próbek
Produkcja prototypów, raporty z kontroli wymiarowej i podpisywanie próbek.
04
Produkcja masowa
Zautomatyzowana produkcja, testowanie partii, czyszczenie końcowe i planowana dostawa.
05
Często zadawane pytania

Precyzyjne elementy tulei stalowych obrobione zgodnie ze specyfikacją
Prześlij rysunki CAD i specyfikacje techniczne do bezpośredniej oceny inżynieryjnej, przeglądu DFM i wyceny.