

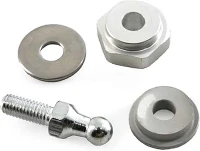
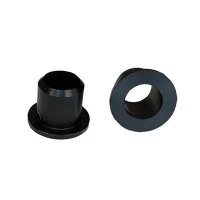
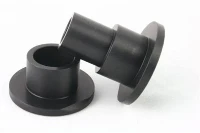
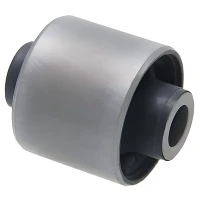
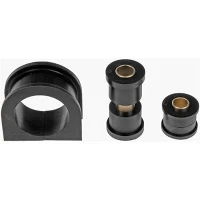
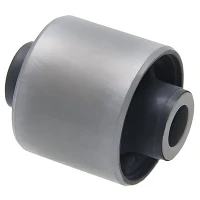
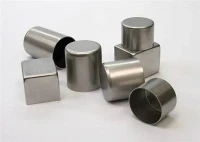
Niestandardowe części tulei zawieszenia
Niestandardowe elementy metalowe tulei zawieszenia i tuleje precyzyjne
Zaprojektowane tuleje wewnętrzne, obudowy zewnętrzne i wkładki z metalu konstrukcyjnego do układów zawieszenia samochodowego. Produkcja obejmuje toczenie precyzyjne, ciągnienie na zimno, tłoczenie i obróbkę wstępną powierzchni w oparciu o rysunki techniczne klienta i modele CAD.


Zakres produktu i konstrukcja mechaniczna
Wewnętrzne rękawy i solidne rdzenie
Elementy rurowe i pełne cylindryczne z zewnętrznym radełkowaniem, rowkami osiowymi lub profilami schodkowymi. Zaprojektowane tak, aby akceptować śruby mocujące zawieszenie i wytrzymywać duże obciążenia zmęczeniowe.
Przybory:Rury stalowe bez szwu (1020, 1045, 20#), pręty pełne ciągnione na zimno
Cechy:Precyzyjne szlifowanie średnicy zewnętrznej, fazowanie wewnętrzne, niestandardowe wzory radełkowania zapobiegające obrotowi
Zewnętrzne metalowe obudowy i muszle
Przybory:Rury stalowe precyzyjne spawane, rury bez szwu ciągnione na zimno (ST37.4, ST52, DOM)
Cechy:Wąska tolerancja średnicy zewnętrznej dla wciskania wahacza, usuwania zadziorów na krawędziach i powłok powierzchniowych zapobiegających rdzewieniu


Tłoczone szkielety konstrukcyjne
Przybory:Blacha stalowa o wysokiej wytrzymałości (SPCC, SPHC, Q235B)
Cechy:Progresywne wykrawanie matryc, automatyczne gięcie, trwałe wykończenia powierzchni
Wkładki kołnierzowe i wielostopniowe
Złożone profile toczone do specjalistycznych łączników zawieszenia i połączeń stabilizatorów.
Przybory:Stal węglowa, kolba aluminiowa (6061-T6, 6082-T6)
Cechy:Toczenie wieloosiowe, niestandardowe teksturowanie, precyzyjna kontrola grubości kołnierza
Specyfikacje materiałów i precyzja produkcji
Opcje surowców
- Bezszwowe rurki ze stali węglowej: AISI 1010, 1020, 1045
- Precyzyjnie spawane rury: ST37.2, ST37.4, ST52.3, stal DOM
- Kolba aluminiowa: 6061-T6, 6082-T6, 7075-T6
- Stal nierdzewna: SUS304, SUS316
Możliwości produkcyjne
- Obróbka rotacyjna i automatyczna obróbka tokarska
- Szlifowanie bezkłowe OD
- Ciągnienie i kształtowanie na zimno
- Progresywne tłoczenie
- Odtłuszczanie, piaskowanie (Sa 2,5), fosforanowanie cynkowe, e-powlekanie i cynkowanie trójwartościowe
Tolerancje wymiarowe
- Średnica zewnętrzna: 10 mm - 120 mm
- Grubość ścianki: 1,5 mm - 12 mm
- Tolerancja średnicy zewnętrznej: do ± 0,015 mm
- Tolerancja długości: do ± 0,05 mm
- Koncentryczność: w granicach 0,03 mm
- Chropowatość powierzchni: toczona Ra 0,8 μm - 1.6 μm; Ziemia Ra 0,4 µm

Wymagania dotyczące dopasowania aplikacji i inżynierii
Rola funkcjonalna
Metalowe tuleje i panewki służą jako interfejsy strukturalne w tulejach zawieszenia. Tuleja wewnętrzna zaciska się na wsporniku ramy za pomocą śruby przelotowej, podczas gdy skorupa zewnętrzna jest wciskana w wahacze. Właściwa tekstura powierzchni i przygotowanie chemiczne mają kluczowe znaczenie dla utrzymania wysokiej wytrzymałości mechanicznej wiązania pomiędzy powierzchnią metalu a gumą podczas wulkanizacji.
Podstawowe uwagi dotyczące interfejsu
- Tolerancja ID zapewniająca określony luz śrubowy
- Okrągłość OD i mikrowykończenie umożliwiają montaż na wcisk bez zniekształcania ściany
- Prostokątna powierzchnia czołowa i fazowanie wprowadzające zapobiegające ścinaniu gumy podczas wkładania
- Chropowatość powierzchni (Rz) dla siły przyczepności elastomeru
Wymagane szczegóły dotyczące ofert technicznych
Aby otrzymać pełny przegląd produkcji i zestawienie kosztów, podaj następujące parametry projektu:
- Rysunki techniczne 2D: PDF z wymiarami, tolerancjami, wykończeniami powierzchni i wymaganiami GD&T
- Modele 3D: format STEP, IGES lub X_T
- Specyfikacje materiałów: Normy dotyczące jakości materiałów lub wymagania dotyczące właściwości fizycznych
- Obróbka powierzchniowa: Standard powłoki, grubość warstwy ($\\mu\\text{m}$) i godzina odporności na neutralną mgłę solną
- Wielkość zamówienia: wielkość partii żądania próbki, szacowane roczne zużycie i typowe ilości wydawane na rynek
Metody kontroli i wyniki jakości

Wewnętrzny sprzęt do weryfikacji
- Kontrole wymiarowe: współrzędnościowa maszyna pomiarowa (CMM), optyczne systemy pomiarowe, cyfrowe średniceomierze pneumatyczne
- Analiza powierzchni: Mierniki chropowatości powierzchni, mierniki koncentryczności, projektory profili optycznych
- Integralność materiału: Optyczne spektrometry emisyjne, mikroskopy metalograficzne, mierniki grubości powłok magnetycznych, szafki testowe w mgle solnej
Dokumentacja jakości
- PL 10204 3.1 Certyfikaty badań materiałów zawierające szczegółowy skład chemiczny i właściwości mechaniczne
- Raporty z kontroli wymiarowej z pełnymi danymi dotyczącymi układu
- Protokoły weryfikacji grubości powłoki i chropowatości powierzchni
- Zapisy testów korozji w mgle solnej
Standardy fabryczne
- Operacje zarządzane w ramach certyfikowanego systemu zarządzania jakością IATF 16949
- Pełna identyfikowalność partii ciepła i partii surowców na każdym etapie przetwarzania, pakowania i wysyłki
Zapytanie ofertowe i proces realizacji produkcji
Przesyłanie wydruku
Prześlij rysunki techniczne 2D/3D ze specyfikacjami materiałów i wykończenia.
01
Recenzja i ceny DFM
Szczegółowy przegląd techniczny geometrii, tolerancji i wyceny zwracany w ciągu 24 do 48 godzin.
02
Oprzyrządowanie i pobieranie próbek
Konfiguracja obróbki, wstępna produkcja próbek, przygotowanie powierzchni i zatwierdzenie wymiarów.
03
Zatwierdzenie próbki
Próbki fizyczne wysyłane wraz z raportami z kontroli wymiarowej i testów materiałowych.
04
Produkcja i dostawa
Zaplanowane serie produkcyjne, kontrola końcowej partii, odporne na korozję opakowanie eksportowe i dostawa.
05
Często zadawane pytania

Przesłanie rysunku technicznego i prośba o bezpośrednią wycenę
Prześlij rysunki techniczne, gatunki materiałów, wymagania dotyczące powłoki powierzchniowej i przewidywaną wielkość zamówienia, aby otrzymać ocenę wykonalności i bezpośrednią szczegółową ofertę w ciągu 24 do 48 godzin.