

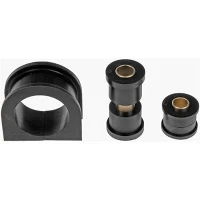
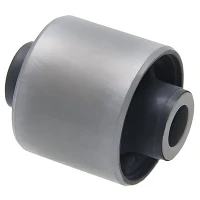
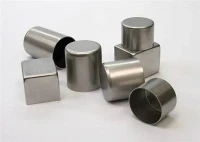
Wewnętrzne tuleje tulei
Tuleje wewnętrzne tulei do układów zawieszenia samochodowego
Zaprojektowane tuleje wewnętrzne ze stali i aluminium produkowane według niestandardowych specyfikacji druku do wahaczy samochodowych, połączeń i mocowań ramy pomocniczej. Obrobione maszynowo w celu sztywnej integracji w zastosowaniach związanych z łączeniem gumy z metalem i montażem na wcisk.


Asortyment produktów i warianty konstrukcyjne
Bezszwowe rurkowe rękawy wewnętrzne
Rury bez szwu ciągnione na zimno, o precyzyjnych średnicach wewnętrznych i zewnętrznych. Brak szwu spawalniczego zapewnia jednolitą gęstość ścianki przy promieniowym ściskaniu i dynamicznych obciążeniach wulkanizacyjnych.
Kołnierzowe tuleje tulei wewnętrznych
Konfiguracje z pojedynczym lub podwójnym kołnierzem przeznaczone do umieszczania tulei we wspornikach montażowych i zarządzania osiowymi siłami ciągu. Zintegrowane promienie naroży i fazowania minimalizują zlokalizowane punkty naprężeń.
Rowkowane i radełkowane rękawy wewnętrzne
Cechy powierzchni zewnętrznej, w tym proste radełkowania, spiralne rowki lub obwodowe pierścienie ustalające. Zaprojektowane w celu zwiększenia wytrzymałości mechanicznej blokady za pomocą materiału elastomerowego lub poliuretanowego.
Tuleje strukturalne o grubych ściankach
Tuleje grubościenne produkowane do wahaczy pojazdów użytkowych i pojazdów terenowych. Uformowany w celu utrzymania stabilności otworu przy wysokim momencie dokręcania śruby przelotowej.
Specyfikacje techniczne i ograniczenia produkcyjne

Wykonalne materiały
- Stal węglowa: 1010, 1020, 1045, ST37.4, ST52.3
- Stal stopowa: 4140, 20Cr, 40Cr
- Stal nierdzewna: 304, 316, 409
- Stopy aluminium: 6061-T6, 6082-T6, 7075-T6
Możliwości przetwarzania
- Formowanie i obróbka: Precyzyjne automatyczne toczenie tokarskie, toczenie CNC, ciągnienie na zimno, kształtowanie obrotowe, gwintowanie i rowkowanie
- Wykańczanie wtórne: automatyczne mechaniczne gratowanie, fazowanie krawędzi, polerowanie wibracyjne, szlifowanie bezkłowe
- Obróbka powierzchniowa: powlekanie stopem cynku i niklu, galwanizacja bezbarwnym/żółtym cynkiem, powlekanie elektroniczne, fosforanowanie, śrutowanie
Parametry wymiarowe i wydajnościowe
- Zakres średnic zewnętrznych: 8 mm – 120 mm
- Zakres grubości ścianki: 1,5 mm – 15 mm
- Tolerancje średnicy zewnętrznej i wewnętrznej: do ± 0,015 mm
- Tolerancja długości: do ±0,05 mm
- Chropowatość powierzchni: Ra 0,4 µm – Ra 1,6 µm
- Odporność na korozję: do 720 godzin testów w neutralnej mgle solnej bez tworzenia się czerwonej rdzy (w zależności od powłoki)
Integracja zawieszenia i wymagania dotyczące danych technicznych
Funkcjonalny interfejs
Wewnętrzne tuleje tulei tworzą centralny sztywny rdzeń w mocowaniach zawieszenia. Średnica wewnętrzna pasuje do śruby mocującej podwozie, natomiast średnica zewnętrzna tworzy połączenie z elastycznym elementem elastomerowym w celu kontrolowania kinematyki zawieszenia.
Krytyczne interfejsy inżynieryjne
- Średnica wewnętrzna (ID): kontroluje luz śrubowy i przenoszenie siły zaciskania; wymaga ścisłej tolerancji cylindrycznej, aby zapobiec ruchom złącza.
- Średnica zewnętrzna (OD): Określa obszar połączenia gumy z metalem i mocowanie wtłaczane w obudowach zewnętrznych.
- Prostokątność powierzchni czołowej: Utrzymuje równoległe powierzchnie zaciskowe względem uszu wspornika montażowego, aby uniknąć naprężeń zginających na śrubie przelotowej.
Wymagane dane techniczne zapytania ofertowego
1. Proszę podać następujące informacje techniczne w celu weryfikacji procesu:
Rysunki techniczne 2.2D szczegółowo przedstawiające tolerancje wymiarowe, specyfikacje geometryczne i wymagania dotyczące fazowania.
3. Standard i specyfikacja gatunku materiału.
4.Specyfikacje dotyczące obróbki powierzchni, w tym grubość warstwy (µm) i wymagania dotyczące testu mgły solnej.
5. Szacunkowe roczne harmonogramy dostaw wolumenowych i partiowych.

Zapewnienie jakości i identyfikowalność fabryki
Protokoły inspekcji
Weryfikacja przychodzącego materiału:Spektrograficzna weryfikacja stopów i kontrola wymiarowa surowego materiału rurowego.
Kontrola pierwszej części:Weryfikacja wymiarów, koncentryczności i grubości ścianek przed serią produkcyjną.
Monitorowanie procesu:Zautomatyzowany pomiar optyczny i ręczne pobieranie próbek podczas operacji toczenia i kształtowania na tokarce.
Kontrola końcowa:100% sortowanie optyczne pod kątem kluczowych wymiarów, weryfikacja zadziorów ID/OD i kontrola grubości poszycia.
Sprzęt do kontroli jakości
- Współrzędnościowa maszyna pomiarowa (CMM)
- Systemy pomiaru wymiarów optycznych i obrazu
- Testery chropowatości powierzchni
- Rentgenowskie mierniki grubości powłok
- Komory badawcze w mgle solnej
Dokumentacja zgodności
- Raporty z testów materiałów (EN 10204 3.1)
- Wstępne raporty z inspekcji próbek (ISIR) / pakiet dokumentacji PPAP poziomu 3
- Raporty z badań grubości poszycia i korozji
- Arkusze kontroli wymiarowej
Certyfikaty systemowe
IATF 16949:Motoryzacyjny System Zarządzania Jakością
ISO9001:Systemy Zarządzania Jakością


Często zadawane pytania

Poproś o opinię techniczną dotyczącą tulei tulei wewnętrznych
Prześlij rysunki techniczne 2D/3D, gatunki materiałów i wymagania dotyczące wykończenia powierzchni, aby otrzymać ocenę wykonalności procesu i formalną wycenę w ciągu 24 godzin.